广州切板与五金件加工 产业链优势、工艺要点与选型指南
一、广州切板与五金件加工的产业地位
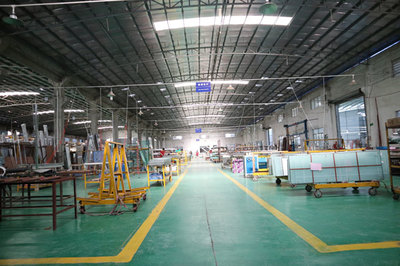
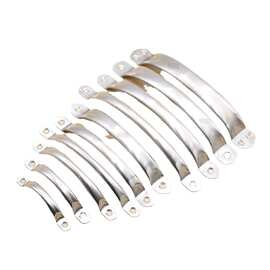
广州作为珠三角制造业核心城市,在金属板材切割(切板)和五金件加工领域拥有完整的产业链配套。从番禺、白云到黄埔、增城,聚集了大量激光切割、等离子切割、水刀切割以及冲压、折弯、焊接等五金件加工企业。这些厂家的服务范围覆盖建筑幕墙、机械制造、汽车配件、电梯装饰、广告标识、家具五金等多个行业。
二、切板加工的主要方式与适用场景
1. 激光切割
- 优势:精度高(±0.1mm以内)、切口光滑、可加工复杂图形,适合碳钢、不锈钢、铝板、铜板等。
- 适用:精密五金件、电梯门板、机箱机柜、广告字、异形装饰件。
- 广州常见功率:3000W–12000W光纤激光,可切碳钢厚度通常1–25mm,不锈钢1–16mm。
2. 等离子切割
- 优势:厚板切割效率高,成本相对低,适合中厚板下料。
- 适用:建筑钢结构、机械底座、法兰盘、厚壁五金件。
- 裁切厚度:国内常用可切碳钢3–60mm,精细等离子可达更好断面质量。
3. 水刀切割
- 优势:冷切割无热影响区,可切任何材料,包括玻璃、石材、复合材料,不改变材料性能。
- 适用:对热敏感或需保持材质原性能的五金件,如钛合金、铜铝复合板。
- 不足:速度较慢,运行成本相对高。
4. 剪板与冲压
- 优势:大批量直边下料效率极高,冲压可快速成型孔位与轮廓。
- 适用:钣金机箱、电控柜、天花吊顶、货架、通用五金件。
三、五金件加工的核心工艺环节
一块板材切割成板件后,要成为合格五金件,通常经过以下流程:
- 下料切板:激光/等离子/剪板/冲压下料,去除余量。
- 折弯成型:数控折弯机按图纸角度折弯,控制回弹与尺寸链。
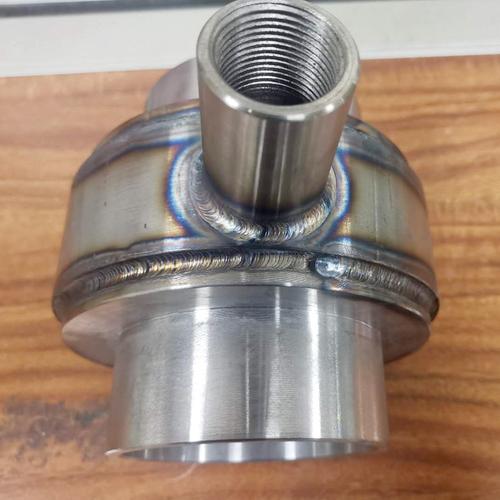
- 焊接组装:二保焊、氩弧焊、激光焊、点焊,保证结构强度与外观。
- 表面处理:
- 喷涂(静电粉末喷涂、氟碳喷涂)
- 电镀(镀锌、镀镍、镀铬)
- 氧化(铝合金阳极氧化)
- 拉丝、抛光、喷砂
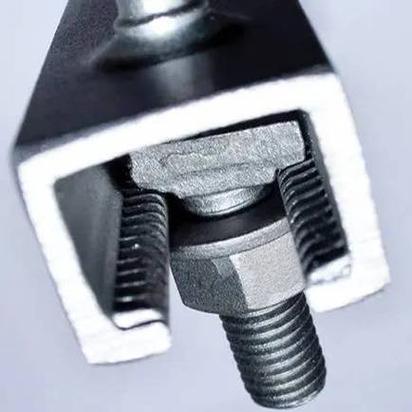
- 装配与检验:攻牙、铆螺母、压铆、零件装配,按图纸或样品检验尺寸与外观。
四、广州本地采购与定制建议
1. 选厂家看三样
- 设备清单:激光功率、折弯机吨位与长度、焊接与表面处理配套。
- 加工精度:批量件建议先打样,确认孔位、角度、平面度。
- 材质证明:不锈钢看牌号(304/201/316),碳钢看材质单,避免以次充好。
2. 报价影响因素
- 材料费:板材种类、厚度、实时钢价。
- 加工费:切割米数/孔数、折弯刀数、焊接工时。
- 表面处理:面积、颜色、工艺难度。
- 数量:批量越大单件成本越低,但要注意开机费与模具费。
3. 图纸与沟通要点
- 提供CAD/DXF/PDF图纸,标注材质、厚度、公差、表面要求。
- 如有配合件,建议标注关键尺寸与装配关系。
- 确认是否含税、含运费,以及包装方式。
五、常见质量风险与规避
- 切割变形:薄板激光切割热量集中易变形,可通过跳割、留微连、改水刀解决。
- 折弯裂纹:不锈钢或硬态铝折弯易裂,需确认折弯方向与R角,必要时退火。
- 焊接变形:对称焊、分段焊、工装夹持可有效控制。
- 表面色差:同批次喷涂、同一板材来源,能减少色差风险。
六、
广州切板与五金件加工的选择,说到底是在精度、成本、交期、表面品质之间找平衡。本地供应链成熟,既支持小批量打样,也能承接大批量订单。建议采购方先明确使用场景与技术标准,再对比2–3家工厂的设备、样品与报价,往往比单纯比价更能买到省心的五金件。
如若转载,请注明出处:http://www.sy-jc.com/product/35.html
更新时间:2026-10-24 21:41:00